Le revêtement d'oxyde noir est une finition de surface économique pour les pièces usinées CNC nécessitant un aspect noir, une faible réflexion, une résistance modérée à la corrosion et une grande précision dimensionnelle. Il est couramment utilisé pour les pièces en acier, les fixations, les arbres, les engrenages et les composants mécaniques de précision.
Ce guide vous expliquera le fonctionnement du revêtement en oxyde noir, les matériaux adaptés, ses principaux avantages et limitations, et quand l'utiliser pour les pièces usinées CNC.
Qu’est-ce que le revêtement d’oxyde noir ?
Le revêtement d'oxyde noir, également appelé noircissement ou finition à l'oxyde noir, est un revêtement de conversion chimique. Contrairement à la peinture ou au revêtement en poudre, il ne se contente pas de recouvrir la surface d'une épaisse couche externe. Il réagit plutôt avec la surface métallique et forme une fine couche d'oxyde noir.
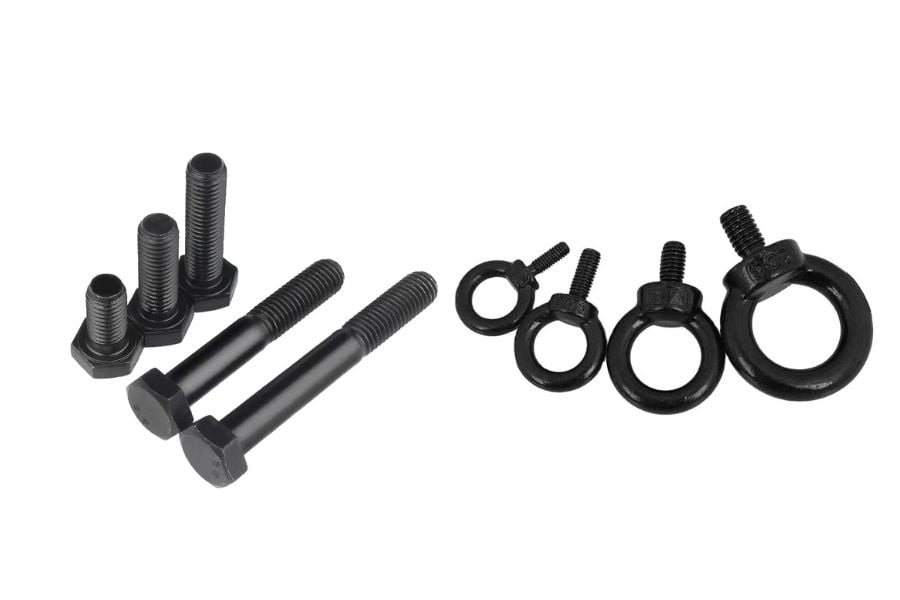
Pour les pièces en acier, la couche noire est généralement de la magnétite, également connue sous le nom de Fe₃O₄. Cette couche confère à la pièce un aspect noir foncé et contribue à améliorer sa résistance à la corrosion légère, notamment lorsqu'elle est associée à de l'huile, de la cire ou à d'autres produits d'étanchéité.
L'oxydation noire est couramment utilisée sur l'acier au carbone, l'acier allié, l'acier inoxydable, le cuivre et le laiton. Cependant, chaque matériau requiert un procédé spécifique. Par exemple, l'oxydation noire traditionnelle est généralement employée pour les pièces en acier, tandis que les pièces en aluminium sont habituellement traitées par anodisation noire.
L'un des principaux avantages du revêtement en oxyde noir est son faible impact sur les dimensions des pièces. Il est donc particulièrement adapté aux pièces usinées CNC de précision avec des tolérances serrées.
Comment fonctionne le processus de revêtement à l’oxyde noir ?
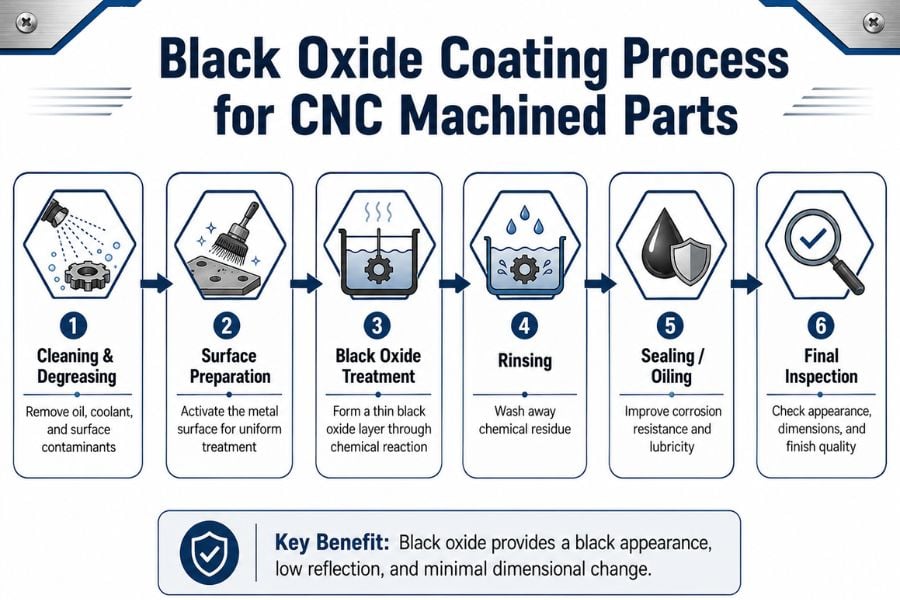
Le procédé d'oxydation noire comprend généralement le nettoyage, la préparation de surface, le traitement chimique, le rinçage, le scellement et l'inspection finale. Chaque étape influe sur l'aspect final et les performances de la pièce.
- Nettoyage et dégraissage
Avant le traitement à l'oxyde noir, les pièces doivent être soigneusement nettoyées. L'huile, le liquide de coupe, la poussière, les empreintes digitales, la rouille ou les résidus d'usinage peuvent perturber la réaction chimique. Un nettoyage insuffisant peut entraîner une coloration irrégulière, des taches ou une mauvaise qualité de surface.
Pour les pièces usinées CNC, le nettoyage est particulièrement important car l'huile d'usinage et le liquide de refroidissement peuvent rester sur les trous, les filetages, les rainures et les surfaces complexes.
- Préparation de surface
Après nettoyage, les pièces peuvent nécessiter un décapage à l'acide, une activation ou un autre prétraitement selon leur matériau et leur état de surface. L'objectif est de préparer la surface métallique à une réaction d'oxydation noire stable et uniforme.
Si la surface n'est pas correctement préparée, le revêtement final peut présenter des variations de couleur, des taches ou un aspect irrégulier.
- Traitement à l'oxyde noir
Les pièces sont plongées dans une solution chimique où se forme une couche d'oxyde noir par une réaction contrôlée. Différents procédés d'oxydation noire utilisent différentes températures et systèmes chimiques.
L'oxydation noire à chaud est généralement utilisée pour les pièces en acier de haute qualité. Des procédés d'oxydation noire à température moyenne et à froid sont également disponibles, selon les besoins de production, le coût et les caractéristiques des pièces.
- Rinçage
Après traitement chimique, les pièces sont rincées pour éliminer les résidus. Un rinçage insuffisant peut entraîner des taches, de la corrosion ou une contamination de surface après finition.
- Étanchéité ou huilage
L'oxyde noir seul offre une protection limitée contre la corrosion. Pour une meilleure protection, les pièces sont généralement traitées à l'huile, à la cire ou avec un produit d'étanchéité. Cette étape est cruciale car elle améliore la résistance à la rouille et confère à la pièce un aspect final plus lisse.
- Final Camera d'inspection canalisation
Après usinage, les pièces doivent être inspectées afin de vérifier l'homogénéité de la couleur, l'absence de taches, de rouille, de rayures et de défauts de revêtement, ainsi que leurs dimensions et leur conformité aux exigences d'emballage. Pour les pièces usinées CNC de précision, les dimensions critiques doivent être contrôlées une nouvelle fois après usinage.
Types de finition en oxyde noir
Il existe trois types courants de finition à l'oxyde noir : l'oxyde noir à chaud, l'oxyde noir à température moyenne et l'oxyde noir à froid.
Oxyde noir chaud
L'oxydation noire à chaud est le procédé le plus couramment utilisé pour les composants en acier. Réalisé à haute température, il produit une finition noire uniforme et durable. Il convient aux engrenages, arbres, fixations, pièces d'outillage et autres composants de précision en acier.
Ce procédé offre généralement une meilleure durabilité et un meilleur aspect que l'oxydation noire à froid, mais il nécessite un contrôle du processus plus strict et un équipement professionnel.
Oxyde noir à moyenne température
L'oxyde noir à température moyenne est produit à une température inférieure à celle de l'oxyde noir à chaud. Il permet de réduire la consommation d'énergie et peut s'avérer utile pour certaines pièces plus sensibles à la chaleur.
Elle peut offrir une bonne apparence et une bonne protection, mais ses performances dépendent du procédé et du matériau utilisés.
Oxyde noir froid
L'oxydation noire à froid est réalisée à température ambiante. Elle est souvent utilisée pour les retouches, les petites séries, les réparations ou les applications décoratives. Plus simple et moins coûteuse, elle offre cependant une durabilité et une résistance à l'usure généralement inférieures à celles de l'oxydation noire à chaud.
Type | Durabilité | Idéal pour | Limitation |
Oxyde noir chaud | Haute | Pièces en acier usinées CNC, engrenages, arbres, fixations | Nécessite un contrôle strict du processus |
Oxyde noir à moyenne température | Bon | Pièces sensibles aux hautes températures | Peut être moins durable qu'un procédé à chaud |
Oxyde noir froid | Coût en adjuvantation plus élevé. | Retouches, petites séries, pièces décoratives | Résistance à l'usure et à la corrosion plus faible |
Matériaux adaptés au revêtement d'oxyde noir
Le choix du matériau est un facteur primordial dans le choix d'un revêtement d'oxyde noir. Tous les métaux ne se prêtent pas au même procédé d'oxydation noire.
Source | Convient pour l'oxyde noir ? | Remarques |
Acier au carbone | Oui | Matériau le plus courant pour l'oxyde noir |
Acier allié | Oui | Convient aux arbres, engrenages, fixations et pièces d'outillage |
Acier Inoxydable | Oui, avec un procédé spécial | Nécessite un traitement spécifique à l'oxyde noir |
Copper | Possible | Utilise généralement un procédé de noircissement du cuivre |
Laiton | Possible | Courant pour les pièces décoratives et peu réfléchissantes |
Aluminium | Pas typique | L'anodisation noire est généralement préférée. |
Zinc | Édition | Nécessite une évaluation minutieuse du processus |
Pour les pièces en aluminium usinées CNC, l'anodisation noire est généralement un meilleur choix car elle est spécifiquement conçue pour les surfaces en aluminium et offre une meilleure apparence et une meilleure résistance à la corrosion.
Avantages de l'oxyde noir pour les pièces usinées CNC
Changement dimensionnel minimal
L'oxyde noir crée une couche de conversion très fine. Contrairement au revêtement en poudre ou à certains procédés de placage, il ne forme pas de couche épaisse. De ce fait, il est parfaitement adapté aux pièces usinées CNC de précision où des tolérances serrées et un assemblage précis sont essentiels.
Les exemples courants incluent les arbres, les goupilles, les engrenages, les bagues, les dispositifs de fixation et les pièces filetées.
Apparence noire attrayante
L'oxydation noire confère aux pièces métalliques un aspect noir net. Selon le traitement ultérieur, la finition peut être mate, satinée ou légèrement brillante. Elle convient ainsi aussi bien aux pièces fonctionnelles qu'aux composants visibles du produit.
Réflexion en faible luminosité
L'oxyde noir réduit la réflexion de surface. Ceci est utile pour les équipements optiques, les instruments de mesure, les instruments médicaux, les pièces d'armes à feu et autres composants où l'éblouissement doit être réduit.
Résistance à la corrosion modérée
Une fois scellée à l'huile ou à la cire, la couche d'oxyde noir offre une résistance à la corrosion légère à modérée. Elle convient à de nombreux environnements intérieurs et contrôlés. Cependant, elle ne doit pas être considérée comme un revêtement anticorrosion haute performance.
Finition économique
Comparé à certains procédés de placage, de revêtement ou de peinture, l'oxyde noir est souvent plus économique. Il convient à la production en grande série de pièces en acier où l'aspect, la protection de base et la maîtrise des coûts sont des critères importants.
Lubrification améliorée
Les pièces en oxyde noir lubrifiées à l'huile présentent une meilleure lubrification de surface. Ceci peut s'avérer utile pour les fixations, les composants coulissants et les pièces mécaniques nécessitant un mouvement plus fluide.
Limites du revêtement en oxyde noir
Bien que l'oxyde noir présente de nombreux avantages, il a aussi ses limites.
Premièrement, ce produit n'est pas adapté aux environnements très corrosifs, sauf si une protection supplémentaire est utilisée. Pour une utilisation en extérieur, en milieu marin, en cas d'humidité élevée ou d'exposition aux embruns salés, le zingage, le nickelage, le revêtement en poudre ou d'autres finitions protectrices peuvent être préférables.
Deuxièmement, l'oxyde noir offre généralement une résistance limitée aux rayures. Si la surface est rayée ou usée, la protection peut diminuer.
Troisièmement, la résistance à la corrosion dépend fortement de l'étanchéité. Sans huile, cire ou produit d'étanchéité, la couche d'oxyde noir risque de ne pas offrir une protection suffisante contre la rouille.
Enfin, la constance de la couleur peut être affectée par la composition du matériau, les conditions de traitement thermique, la préparation de la surface et le contrôle du processus.
Oxyde noir comparé aux autres finitions de surface
Lors du choix d'une finition de surface pour des pièces usinées CNC, il est utile de comparer l'oxyde noir avec d'autres options courantes.
Finition de surface | Principal avantage | Impact sur l'épaisseur | Résistance à la corrosion | Meilleure application |
Oxyde noir | Aspect noir et changement dimensionnel minimal | Très faible | Légère à modérée avec de l'huile | pièces de précision en acier |
Revêtement en zinc | Bonne protection contre la corrosion | Modérée | Bon | Fixations, supports, quincaillerie |
Nickel Placage | Résistance à l'usure et à la corrosion | Modérée | Bon à excellent | pièces de précision et décoratives |
Anodisation | Convient aux pièces en aluminium | Faible à modéré | Bon | Pièces CNC en aluminium |
Revêtement poudre | Protection renforcée des couleurs et des surfaces | Haute | Bon | pièces décoratives et d'extérieur |
Revêtement de phosphate | Bonne rétention d'huile | Low | Modérée | Pièces automobiles et mécaniques |
L'oxyde noir est un bon choix lorsque la pièce doit présenter un aspect noir, une faible réflexion et une variation dimensionnelle minimale. Si une résistance à la corrosion supérieure est requise, le plaquage ou le revêtement seront plus appropriés.
Applications courantes des pièces usinées CNC à revêtement d'oxyde noir
Le revêtement d'oxyde noir est largement utilisé dans différentes industries.
Dans l'industrie automobile, il est utilisé pour les engrenages, les arbres, les bagues, les fixations et les supports. Ces pièces nécessitent souvent une résistance à l'usure, un aspect noir et des dimensions précises.
Dans le domaine aérospatial, l'oxyde noir peut être utilisé pour les vis, les raccords et les composants en acier de précision où une faible réflexion et une stabilité dimensionnelle sont importantes.
Dans les instruments médicaux et optiques, l'oxyde noir contribue à réduire l'éblouissement et à améliorer les performances visuelles des outils et des composants.
Dans le domaine des machines industrielles, il est couramment utilisé pour les dispositifs de fixation, les goupilles, les entretoises, les pièces d'outillage et autres composants mécaniques.
L'oxyde noir est également couramment utilisé pour les composants d'armes à feu, les articles de sport, le matériel électronique et les pièces de produits de consommation qui nécessitent un aspect métallique noir durable.
Industrie | Parties communes | Pourquoi utiliser de l'oxyde noir ? |
Automobile | Arbres, engrenages, fixations | résistance à l'usure et aspect noir |
Industrie aerospatiale | Vis, raccords, pièces de précision | Faible réflexion et stabilité dimensionnelle |
Médical | Outils chirurgicaux, pièces d'instruments | Éblouissement réduit |
Machinerie | Fixations, goupilles, entretoises | Une protection rentable |
Vitrines et Écrans Numériques | Boîtiers, supports | finition noire décorative |
Défauts courants et comment les éviter
La qualité de l'oxyde noir dépend d'un nettoyage adéquat, d'un contrôle précis du processus, de l'homogénéité des matériaux et d'une étanchéité parfaite.
L'irrégularité de la couleur est un problème courant. Elle peut être due à un nettoyage insuffisant, une préparation de surface inadéquate ou des conditions de bain instables. La solution consiste à améliorer le nettoyage, à contrôler les paramètres du processus et à inspecter les pièces avant la finition.
De la rouille peut apparaître après le revêtement si les pièces ne sont pas correctement scellées ou séchées. L'utilisation d'huile, de cire ou d'un emballage antirouille approprié permet de réduire ce risque.
Les taches peuvent provenir d'eau de rinçage contaminée, de résidus chimiques ou d'un séchage insuffisant. Un rinçage propre et un séchage contrôlé sont essentiels.
Des différences de couleur entre les lots peuvent survenir en raison de variations dans la composition des matériaux ou les conditions de traitement thermique. Pour la production en série, il est préférable de valider les échantillons avant de lancer la production à grande échelle.
Défaut | Cause possible | Solution |
Couleur inégale | Nettoyage insuffisant ou processus instable | Améliorer le nettoyage et le contrôle des processus |
Se reposer | étanchéité défectueuse ou emballage de mauvaise qualité | Utiliser de l'huile, de la cire et un emballage antirouille |
Spots | Eau de rinçage contaminée | Améliorer le rinçage et le séchage |
Variation de couleur | Différents lots de matériaux | Valider les échantillons avant la production en série |
Mauvaise apparence | Contamination de surface | Renforcer l'inspection avant traitement |
Contrôle de qualité de la finition à l'oxyde noir
Pour les pièces usinées CNC, un contrôle qualité est important avant l'expédition.
L'inspection visuelle permet de vérifier la couleur, les taches, la rouille, les rayures et l'aspect général. Un test au brouillard salin peut être effectué lorsque le client spécifie des exigences en matière de résistance à la corrosion.
Le contrôle dimensionnel est important pour les pièces à tolérances serrées. Bien que l'oxydation noire ait un impact minimal sur l'épaisseur, les dimensions clés doivent tout de même être vérifiées après la finition.
Un test de frottement ou un contrôle d'adhérence peut être effectué pour vérifier la stabilité et la propreté de la surface. Pour les commandes à l'exportation, l'inspection de l'emballage est également importante. Des sacs antirouille, des dessiccants, du papier huilé ou un emballage sous vide peuvent être nécessaires selon la durée et les conditions d'expédition.
Conseils de conception et d'achat pour les pièces CNC en oxyde noir
Lors de l'approvisionnement en pièces usinées CNC avec revêtement en oxyde noir, les acheteurs doivent fournir au fournisseur des informations techniques complètes.
Il convient tout d'abord de vérifier le matériau de base. L'acier au carbone, l'acier inoxydable, le cuivre, le laiton et l'aluminium peuvent nécessiter des procédés de finition différents.
Deuxièmement, définissez l'aspect souhaité. Par exemple, la pièce peut nécessiter une finition noire mate, noire satinée ou noire huilée.
Troisièmement, identifiez les dimensions et tolérances critiques. Cela permet au fournisseur de protéger les éléments d'assemblage importants lors de l'usinage et de la finition.
Quatrièmement, décrivez l'environnement de travail. L'utilisation en intérieur ou en extérieur, l'humidité, les embruns salés, les températures élevées, le contact avec l'huile et l'exposition à des produits chimiques peuvent tous influencer le choix de la finition.
Enfin, veuillez fournir les plans, les fichiers 3D, la nuance du matériau, les exigences de finition de surface, les normes de contrôle et les exigences d'emballage. Pour les productions en grande série, il est recommandé de réaliser des échantillons avant le lancement de la production.
Quand faut-il choisir un revêtement en oxyde noir ?
L'oxyde noir est un bon choix lorsque vos pièces usinées CNC nécessitent un aspect noir, une faible réflexion, une résistance modérée à la corrosion, une variation dimensionnelle minimale et une finition économique.
Il est particulièrement adapté aux pièces de précision en acier, aux fixations, aux arbres, aux engrenages, aux dispositifs de fixation, aux goupilles, aux bagues et aux composants d'outillage.
Toutefois, ce revêtement n'est peut-être pas la meilleure option pour les environnements marins, une utilisation extérieure prolongée, les milieux à forte salinité ou les pièces nécessitant une protection anticorrosion renforcée. Dans ces cas, le zingage, le nickelage, le revêtement en poudre ou d'autres finitions peuvent s'avérer plus appropriés.
Pour les pièces en aluminium, l'anodisation noire est généralement privilégiée.
Facteurs de coût du revêtement en oxyde noir
Le coût du revêtement en oxyde noir dépend de plusieurs facteurs, notamment le type de matériau, la taille de la pièce, sa géométrie, la quantité du lot, les exigences de préparation de surface, le type de procédé, la méthode de scellage, les normes d'inspection et les exigences d'emballage.
Les pièces en acier simples, produites en grande quantité, sont généralement plus économiques. En revanche, les pièces complexes, soumises à des normes d'aspect strictes, comportant des trous profonds, des filetages, des exigences élevées en matière de résistance à la corrosion ou nécessitant un emballage spécial, peuvent engendrer une augmentation du coût total.
Pour obtenir un devis précis, les acheteurs doivent fournir des dessins, des informations sur les matériaux, la quantité, les exigences de finition et les détails d'application.
Conclusion
Le revêtement d'oxyde noir est une finition de surface économique pour les pièces usinées CNC nécessitant un aspect noir, une faible réflexion, une résistance modérée à la corrosion et une variation dimensionnelle minimale. Il est couramment utilisé pour les pièces en acier, les fixations, les arbres, les engrenages, les montages et les composants de précision.
Pour obtenir une finition fiable, le choix du matériau, le procédé de nettoyage, la méthode d'étanchéité et le contrôle qualité sont essentiels. Dans les environnements agressifs ou très corrosifs, d'autres finitions protectrices peuvent être plus appropriées.
Besoin de pièces usinées CNC avec revêtement en oxyde noir ? Envoyez-nous vos plans, les matériaux, les exigences de finition et les détails de l’application. Notre équipe d’ingénieurs vous aidera à choisir la solution d’usinage et de finition la plus adaptée.
Questions fréquemment posées
Q : Le revêtement en oxyde noir empêche-t-il la rouille ?
A: L'oxyde noir peut améliorer la résistance à la corrosion, surtout lorsqu'il est recouvert d'huile ou de cire. Cependant, il n'offre pas une protection antirouille aussi performante que le zingage, le nickelage ou le revêtement en poudre.
Q : Le revêtement d'oxyde noir affecte-t-il les dimensions des pièces ?
A : L'oxyde noir a très peu d'impact sur les dimensions des pièces car il forme une fine couche de conversion. Cela le rend adapté aux pièces usinées CNC de précision.
Q : L'oxyde noir est-il meilleur que le zingage ?
A : Cela dépend de l'application. L'oxyde noir est préférable pour un aspect noir et une faible variation dimensionnelle, tandis que le zingage offre généralement une meilleure protection contre la corrosion.
Q: Peut-on recouvrir l'acier inoxydable d'oxyde noir ?
R: Oui, l'acier inoxydable peut être recouvert d'oxyde noir, mais cela nécessite un procédé spécifique différent du traitement d'oxyde noir standard pour l'acier.
Q: Peut-on recouvrir l'aluminium d'oxyde noir ?
R: L'oxydation noire traditionnelle n'est pas couramment utilisée pour l'aluminium. Si une finition noire est nécessaire pour des pièces en aluminium usinées CNC, l'anodisation noire est généralement préférable.