La fusione è una delle tecniche fondamentali della lavorazione dei metalli e la microfusione e la pressofusione sono due metodi comunemente utilizzati. Sebbene entrambi siano impiegati per la produzione di componenti metallici e trovino applicazione in campi diversi o simili, questi due metodi di fusione presentano differenze sostanziali sotto vari aspetti. Questo articolo fornirà un'analisi completa delle differenze tra microfusione e pressofusione, nonché indicazioni su come scegliere il processo di fusione più appropriato.


Differenza tra pressofusione e fusione a cera persa: processo
Che cos'è il casting di investimento?
La fusione a cera persa, nota anche come fusione di precisione o fusione a cera persa, utilizza principalmente un modello fondibile, tipicamente un modello in cera, per formare un guscio ceramico. Il modello viene fuso e rimosso, seguito dalla colata del metallo nello stampo in ceramica. Di seguito è riportata una semplice panoramica del processo di fusione degli investimenti:
- Realizzazione del modello: inizialmente, un modello che corrisponde alla geometria del prodotto finale è realizzato in materiale fondibile (solitamente cera o plastica).
- Fusione del modello: il modello viene fissato a una struttura ad albero e quindi immerso in sabbia ceramica o altro impasto refrattario per formare un rivestimento.
- Indurimento e Cottura: Una volta che il rivestimento si è indurito, viene posto in un forno per migliorarne la resistenza e asciugarlo.
- Fusione del modello e fusione: il modello fondibile interno (solitamente cera) viene fuso ad alte temperature e il metallo fuso viene versato nello stampo ceramico cavo.
- Raffreddamento e sformatura: il metallo viene lasciato raffreddare e solidificare nello stampo, quindi lo stampo in ceramica viene rotto per estrarre la fusione.
Cos'è la pressofusione?
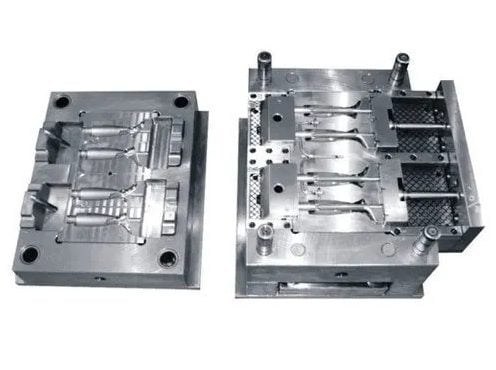
La pressofusione è un metodo di fusione ad alta velocità e ad alta pressione che produce parti metalliche ingegnerizzate forzando il metallo fuso ad alta pressione in uno stampo di acciaio riutilizzabile. Di seguito è riportata una semplice panoramica del processo di pressofusione:
- Preparazione dello stampo: vengono utilizzati stampi metallici di alta qualità, tipicamente costituiti da due parti, lo stampo fisso e lo stampo mobile.
- Bloccaggio e iniezione: lo stampo viene chiuso e sigillato, quindi il metallo fuso viene rapidamente iniettato nella cavità dello stampo ad alta pressione.
- Raffreddamento e solidificazione: il metallo si raffredda nello stampo, solitamente rapidamente, per mantenere un'elevata efficienza produttiva.
- Apertura dello stampo ed espulsione: una volta che il metallo si è raffreddato e completamente solidificato, lo stampo viene aperto e la fusione viene rimossa o espulsa.
Differenza tra pressofusione e fusione a cera persa: stampo


Sia la fusione a cera persa che la pressofusione implicano l'uso di stampi nel processo di fusione, ma gli stampi utilizzati differiscono in modo significativo in termini di materiale, design, produzione e applicazione. La tabella seguente fornisce un confronto dettagliato tra gli stampi utilizzati nella microfusione e nella pressofusione.
Criteri | Stampo per colata di investimento | Stampo per pressofusione |
Materiale | Tipicamente realizzato in ceramica resistente alle alte temperature | Solitamente realizzato in acciaio per utensili o altri metalli ad alta resistenza e resistenti all'usura |
Design | Più complesso per accogliere geometrie e dettagli complessi | Generalmente più semplici, progettati per un facile utilizzo e un'elevata efficienza produttiva; spesso uno stampo in due parti (fisso e mobile) |
Produzione | Monouso; ogni colata richiede un nuovo stampo. Creato attraverso molteplici immersioni in impasto ceramico e cottura | Progettato per molteplici usi; un unico stampo può produrre decine di migliaia di getti |
Applicazione | Adatto per produzioni su piccola scala e parti complesse e di alta precisione | Comunemente utilizzato nella produzione su larga scala, soprattutto quando le parti hanno una struttura relativamente più semplice ma richiedono elevata robustezza e resistenza all'usura |
Investimento Casting contro * Casting: vantaggi
Vantaggi della fusione a cera persa
- Estremamente accurato e complesso: la fusione a cera persa può creare getti con precisione estremamente elevata e forme geometriche complesse, difficili da ottenere con altri metodi di fusione.
- Eccellente qualità della superficie: i prodotti generati dalla microfusione hanno solitamente una qualità della superficie eccellente, riducendo la necessità di post-elaborazione o rifinitura della superficie.
- Altamente adattabile: questo metodo è particolarmente adatto per la produzione in piccoli lotti o per la produzione di componenti personalizzati altamente specializzati.
- Flessibilità del materiale: grazie all'uso di stampi refrattari ad alta temperatura, la fusione a cera persa è adatta a vari metalli e leghe, comprese leghe ad alta temperatura, alluminio, acciaio e altri materiali con punti di fusione molto elevati.
- Gamma di dimensioni personalizzabili: la fusione a cera persa può produrre getti di piccole e grandi dimensioni, da un peso leggero di 0.1 kg a un peso di 100 kg.
Vantaggi della pressofusione
- Elevata efficienza produttiva: la pressofusione è un processo altamente automatizzato in grado di produrre rapidamente e continuamente un grande volume di getti, rendendolo altamente adatto alla produzione su larga scala.
- Economico: poiché lo stampo può essere riutilizzato e la velocità di produzione è elevata, la pressofusione ha spesso un costo unitario inferiore.
- Elevate proprietà meccaniche: a causa dell'uso dell'alta pressione per iniettare il metallo fuso nello stampo, le parti pressofuse hanno solitamente una resistenza meccanica molto elevata, precisione dimensionale ed eccellente resistenza all'usura.
- Capacità di produrre caratteristiche complesse: la tecnologia di pressofusione consente caratteristiche di progettazione più complesse nella fusione, come scanalature, sporgenze o altre minuscole strutture geometriche.
Differenza tra pressofusione e fusione di investimento: applicazione


Applicazione per la fusione di investimenti
- Aerospaziale: quando si producono parti con alta precisione, forme complesse ed elevata resistenza all'usura, la fusione a cera persa è il metodo preferito nel settore aerospaziale. Può produrre pale con forme complesse e sistemi di raffreddamento complessi.
- Attrezzature mediche: la microfusione viene utilizzata per produrre dispositivi medici fini e di alta precisione come protesi articolari e strumenti chirurgici.
- Strumenti di precisione: questo processo viene spesso utilizzato per realizzare componenti chiave per strumenti e apparecchiature di precisione, poiché può ottenere forme altamente complesse e precise.
- Petrolio e gas naturale: il settore del petrolio e del gas naturale utilizza questo metodo per produrre componenti di sicurezza e di scarico della pressione per le proprie apparecchiature.
- Ambiente ed energia: la fusione a cera persa viene utilizzata per produrre varie parti complesse resistenti alle alte temperature e alla corrosione, comunemente presenti nell'energia solare, nell'energia nucleare e nelle industrie chimiche.
Applicazione di pressofusione
La pressofusione è particolarmente adatta per la produzione in serie di prodotti commerciali, di consumo e industriali, come veicoli, materiali da costruzione, ingranaggi e macchinari pesanti. La sua flessibilità di progettazione e le opzioni di metallo, combinate con il suo rapporto costo-efficacia, lo rendono una scelta popolare a livello globale. Di seguito sono riportate alcune aree di applicazione comuni per la pressofusione.
- Produzione automobilistica: la pressofusione è ampiamente applicata nella produzione di componenti automobilistici grazie alla sua idoneità alla produzione su larga scala e alle elevate prestazioni meccaniche.
- Elettrodomestici: la pressofusione è il metodo di produzione principale per i componenti strutturali interni di elettrodomestici come lavatrici, condizionatori e frigoriferi.
- Apparecchiature di comunicazione: la pressofusione viene utilizzata per realizzare custodie metalliche e strutture interne per telefoni, computer e altri dispositivi elettronici.
- Macchinari industriali: la pressofusione viene utilizzata anche nella produzione di vari macchinari e attrezzature industriali, in particolare quelli che richiedono elevata robustezza e resistenza all'usura.
Differenza tra pressofusione e fusione a cera persa: costo
Costo della fusione per investimento
- Costo dello stampo: gli stampi utilizzati nella microfusione sono realizzati principalmente in materiali ceramici e sono generalmente monouso. Ciò significa che ogni fusione richiede un nuovo stampo, aumentando così il costo.
- Complessità della produzione: la microfusione è in grado di produrre getti complessi e di alta precisione. Di conseguenza, il processo di produzione è solitamente più lungo e complicato, con un conseguente aumento dei costi.
- Spreco di materiale: questo metodo è più incline allo spreco di materiale poiché gli stampi in ceramica non sono riciclabili.
- Dimensione del lotto: la microfusione è più adatta per la produzione su piccola scala. Nella produzione su larga scala, il costo unitario è generalmente più elevato.
Costo pressofusione
- Costo dello stampo: gli stampi per pressofusione sono generalmente realizzati in acciaio legato ad alta resistenza. Sebbene il costo iniziale sia elevato, utilizzi multipli riducono il costo unitario nel tempo.
- Livello di automazione: i processi di pressofusione sono generalmente altamente automatizzati, migliorando l'efficienza produttiva e contribuendo a ridurre i costi unitari.
- Efficienza dei materiali: la pressofusione è relativamente più efficiente ed economica in termini di utilizzo del materiale.
- Dimensione del lotto: la pressofusione è più adatta alla produzione su larga scala, dove il costo unitario diminuisce significativamente con il volume.
Dalle informazioni di cui sopra, è evidente che il volume di produzione gioca un ruolo fondamentale quando si confrontano i costi di produzione della microfusione e della pressofusione. La fusione a cera persa eccelle nella produzione di fusioni complesse e di alta precisione, ma spesso a costi più elevati. La pressocolata presenta invece chiari vantaggi in termini di costi nella produzione su larga scala.
Differenza tra pressofusione e fusione a cera persa: finitura
- Nei comuni processi di fusione, la fusione a cera persa offre sempre il meglio finitura superficiale. Di serie può raggiungere tolleranze precise di microfiniture IT5-6 e A 125.
- Anche la pressofusione può produrre una buona finitura superficiale, ma richiede una lavorazione aggiuntiva per ottenere i risultati desiderati. Tuttavia, nella produzione vera e propria, vengono spesso impiegati processi secondari come il trattamento superficiale per migliorare la finitura superficiale sia dei pezzi refrattari che delle parti pressofuse, soprattutto per i prodotti in cui la finitura superficiale è fondamentale.
Pressofusione o microfusione: come scegliere?
Dimensione parte
- La microfusione presenta alcune limitazioni nella dimensione dei getti che può produrre, che vanno da 0.05 kg a 100 kg.
- A differenza della fusione a cera persa, la pressofusione può produrre getti di qualsiasi dimensione. Tuttavia, la produzione di parti più grandi tramite pressofusione richiederà stampi più grandi e costi unitari più elevati.
Complessità del prodotto
- La complessità geometrica del prodotto colato influenza la scelta del corretto processo. La fusione a cera persa può produrre forme complesse e incorporare facilmente caratteristiche di progettazione nei componenti. Pertanto, è più adatto per prodotti con forme strutturali complesse.
Scelta del materiale
- La fusione a cera persa consente l'uso di varie leghe, inclusi metalli ferrosi e non ferrosi, offrendo più opzioni di materiali rispetto alla pressofusione.
- La pressofusione è più applicabile ai metalli non ferrosi come zinco, rame, alluminio, magnesio, piombo, leghe di stagno e leghe a base di stagno.
Volume di produzione
- La microfusione è più adatta per la produzione su piccola scala, generalmente inferiore a 8000 pezzi.
- Rispetto alla fusione a cera persa, la pressofusione è più rapida e può produrre da 100 a 2000 parti all'ora. Pertanto, la pressofusione è particolarmente adatta per progetti su larga scala e cicli di produzione superiori a 8000 pezzi. Inoltre, la pressofusione garantisce ripetibilità e consistenza eccellenti, rendendola la scelta ideale per la produzione su larga scala.
Tolleranza
- Sia la fusione a cera persa che la pressofusione possono produrre prodotti con tolleranze buone e rigorose.
- Generalmente, le parti più piccole hanno una maggiore precisione dimensionale. Per i componenti più piccoli, la fusione a cera persa può offrire tolleranze più rigorose.
- Per le fusioni più grandi, la microfusione in genere perde una certa precisione dimensionale. A differenza della fusione a cera persa, la pressofusione può fornire tolleranze migliori per i getti più grandi.
Conclusione
La pressofusione e la microfusione sono tecnologie mature e anche queste due fusioni presentano vantaggi diversi. La scelta e il metodo di fusione appropriato dipendono principalmente dalle vostre esigenze specifiche. Ad esempio, la pressofusione è più adatta per la produzione rapida e in grandi volumi di getti. La microfusione è più adatta per prodotti più piccoli con caratteristiche complesse.
Dal punto di vista dei materiali di fusione, la pressofusione è adatta solo per metalli non ferrosi, inclusi alluminio, zinco, rame, ecc. La fusione a cera persa è adatta per metalli ferrosi e non ferrosi come l'acciaio inossidabile.
Se hai domande sulla scelta del processo di fusione, puoi consultare il nostro team tecnico.